Une colle de lamination PUR à forte adhérence initiale peut-elle empêcher le déplacement et le rebond du film sur les lignes de lamination de meubles à grande vitesse ?
Sur une ligne de lamination de panneaux de meubles à grande vitesse, un film n'a pas besoin de se décoller complètement pour créer un problème de production.
Parfois, le problème commence bien plus tôt.
Le film PET ou PVC semble correctement positionné immédiatement après la lamination, mais lors du déplacement du panneau laminé (transport, découpe, empilage, usinage suivant), le film commence à se déplacer vers sa position initiale. Les coins peuvent se soulever légèrement. Le film peut se décaler de plusieurs millimètres. Un petit défaut d'alignement devient visible après la découpe.
Pour une usine de lamination de panneaux fonctionnant en continu, cela peut rapidement se transformer en :
Rebond du film → Décalage du film → Erreur de découpe → Panneau défectueux → Retouche → Arrêt de ligne
Le problème sous-jacent n'est peut-être pas le film lui-même.
Dans de nombreux cas, la chaîne de production a besoin d'un adhésif suffisamment résistant.force de liaison initialepour maintenir le film en place en toute sécurité pendant la période critique qui suit immédiatement la lamination.
C'est ici queColle de stratification PUR à forte adhérence initialedevient une option importante pour le laminage de meubles à grande vitesse.
Pour les fabricants qui transforment le PET, le PVC, l'acrylique et d'autres films décoratifs, la question de l'approvisionnement ne se résume pas à savoir si un adhésif PUR peut assurer une forte adhérence finale.
La question plus pratique est :
L'adhésif peut-il assurer une adhérence initiale suffisante pour maintenir le film positionné avec précision avant le démarrage du prochain processus de production à grande vitesse ?
1. Problème de l'utilisateur : Pourquoi le film se rétracte-t-il ou se déplace-t-il après la lamination ?
Les lignes de lamination à grande vitesse sont conçues pour assurer un flux constant de matériaux.
Le panneau stratifié peut rapidement entrer :
Systèmes de convoyeurs
équipement de coupe
Unités de découpe
Systèmes d'empilage
Équipement de traitement des bords
lignes d'emballage
Cela crée une fenêtre étroite entrelamination et traitement en aval.
Si l'adhésif ne présente pas une force de liaison initiale suffisante, le film peut encore avoir tendance à bouger pendant que l'adhésif développe sa force finale.
Symptômes typiques
Les fabricants de panneaux de meubles pourraient remarquer :
Déplacement du film PET après lamination
film PVC se déplaçant pendant le transport
soulèvement des bords du film
Rebond du film après pression
Mauvais alignement lors de la coupe
Plis du film près des bords du panneau
Motifs décoratifs irréguliers
Augmentation des défauts de coupe
correction manuelle répétée
Arrêts de la chaîne de production
Le problème devient particulièrement évident avec les films qui ont une forte tendance à reprendre leur forme originale après avoir été pressés ou formés.
Pourquoi observe-t-on un rebond au cinéma ?
Les films décoratifs peuvent contenir des contraintes internes créées lors de la fabrication, de la manutention, du chauffage, de l'étirage ou du formage.
Une fois le film laminé sur un substrat, ces forces peuvent continuer à agir sur l'interface adhésive.
Si la résistance initiale de l'adhésif à l'état frais est insuffisante, le film peut se régénérer partiellement avant que la liaison n'ait développé une résistance suffisante.
Le résultat est ce que les opérateurs décrivent souvent simplement comme :
« Le film ne cesse de rebondir. »
Toutefois, le problème technique se décrit plus précisément comme une inadéquation entre :
Force de récupération du film + Vitesse de ligne + Force d'adhérence initiale + Pression/Temps de contact
C’est pourquoi une simple augmentation de la quantité de colle PUR ordinaire ne résoudra peut-être pas le problème.
| Symptôme | Cause possible | Que vérifier |
|---|---|---|
| Le film PET se déplace après le transport | Liaison initiale insuffisante | Force de liaison initiale |
| Le film rebondit sur les bords | Mémoire cinématographique + faible maintien initial | Tension du film + adhésif |
| Le film bouge pendant le montage | La liaison n'est pas suffisamment stable avant la découpe. | Liaison initiale + vitesse de ligne |
| Ligne de colle irrégulière | Problème de viscosité/revêtement | Température + quantité de revêtement |
| Bonne tenue initiale mais délamination ultérieure | Durcissement final/problème de liaison | Humidité + durcissement + substrat |
| Consommation élevée de colle | Revêtement excessif | Quantité appliquée + réglage du rouleau |
2. Sélection du produit : Pourquoi envisager une colle de stratification PUR à adhérence initiale élevée ?
Les adhésifs de stratification PUR traditionnels peuvent fournir une forte adhérence finale après durcissement, mais différentes formulations peuvent se comporter très différemment au cours de la phase initiale de production.
Pour une ligne de lamination à grande vitesse,force de liaison initialemérite d'être évaluée séparément de la résistance finale de la liaison.
Cautionnement initial vs cautionnement final
Considérez le processus de liaison comme deux étapes.
Étape 1 — Positionnement immédiat
L'adhésif doit maintenir le film suffisamment fermement pour résister à :
Rebond du film
Vibrations du convoyeur
mouvement mécanique
Forces de réduction
Manutention
Étape 2 — Développement des obligations à long terme
L'adhésif continue de développer ses performances de collage finales et sa résistance à :
Chaleur
Humidité
Vieillissement
Produits chimiques
changements environnementaux
Un bonAdhésif de lamination PUR pour ligne à grande vitesseIl faut donc équilibrer les deux étapes.
Une forte force initiale sans performance suffisante à long terme ne suffit pas.
De même, une excellente adhérence finale ne suffit pas si le film se déplace avant l'étape de production suivante.
Qu'est-ce qui différencie la colle de stratification PUR à haute adhérence initiale de Tonren ?
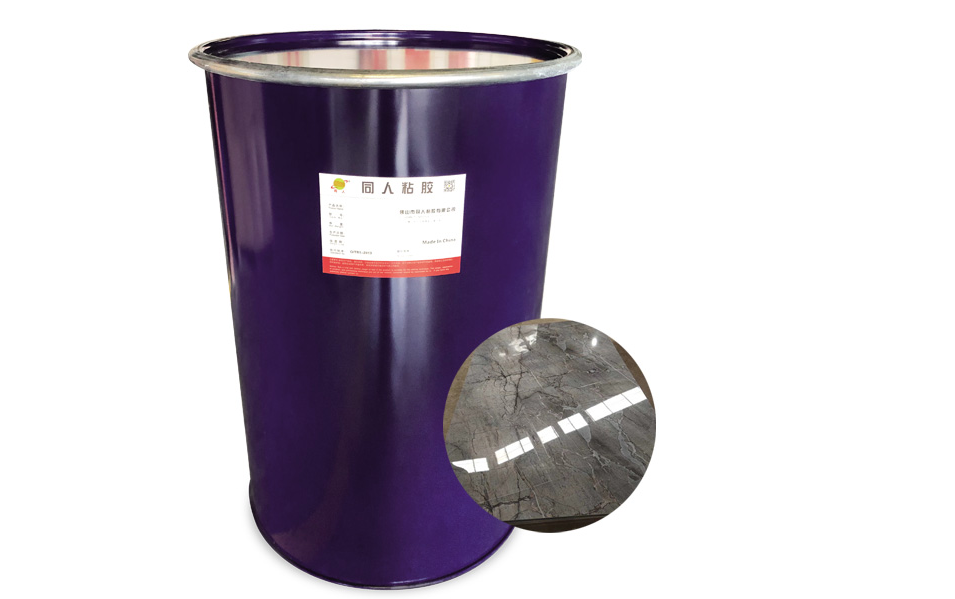
Foshan Tonren Adhésif Co., Ltdoffre uneColle de stratification PUR à forte adhérence initialedéveloppé pour les applications de lamination à plat où les performances de collage initiales sont particulièrement importantes.
Les informations publiées par Tonren sur ses produits indiquent :
8131en tant que type PUR universel doté d'excellentes propriétés de nivellement, particulièrement adapté au laminage de films à haute brillance.
8133en tant que type PUR avec une meilleure force d'adhérence initiale, adapté au laminage de films décoratifs plus épais.
Les matériaux d'application répertoriés comprennent le film PVC brillant, l'acrylique, le PET transparent et d'autres matériaux de surface.
Cela rend cette gamme de produits particulièrement pertinente lorsqu'un fabricant de panneaux de meubles cherche à équilibrer :
Production à grande vitesse + Positionnement du film + Qualité de surface + Collage durable
3. Paramètres techniques : que doivent vérifier les acheteurs de lamination à grande vitesse ?
Une équipe d'approvisionnement ne devrait pas choisir un adhésif de lamination PUR uniquement parce que son nom de produit contient « forte adhérence initiale ».
Les paramètres techniques doivent correspondre à la chaîne de production.
3.1 Force de liaison initiale
Cela devrait être l'un des premiers éléments d'évaluation pour une ligne à grande vitesse.
Demandez au fournisseur :
En combien de temps l'adhésif développe-t-il sa résistance initiale ?
Quelle est la méthode de test ?
Quels substrats ont été utilisés ?
Quel film a été utilisé ?
Combien de temps après la stratification l'adhérence a-t-elle été évaluée ?
Un essai de production utile devrait mesurer le mouvement du film pendant l'intervalle réel entre la lamination et le traitement en aval.
3.2 Viscosité
Influence de la viscosité :
Transfert adhésif
Revêtement au rouleau
Distribution de colle
Uniformité du revêtement
Stabilité de la machine
Température de fonctionnement requise
Les informations publiées par Tonren indiquent les spécifications suivantes :
| Produit | Taper | Viscosité | Température de fonctionnement recommandée | Fonctionnalité principale |
|---|---|---|---|---|
| 8131 | MÊME SI | 6 000 ± 1 000 mPa·s à 130 °C | 110–140 °C | Type universel, excellent nivellement |
| 8133 | MÊME SI | 12 000 ± 2 000 mPa·s à 130 °C | 120–150°C | Force de liaison initiale plus élevée |
Il s'agit de spécifications de référence publiées par le fabricant ; les acheteurs doivent vérifier les valeurs TDS actuelles et les paramètres recommandés avant toute utilisation en production.
3.3 Température d'application
La température influe sur la viscosité de l'adhésif et le comportement du revêtement.
Si la température de fonctionnement est trop basse :
L'adhésif risque de ne pas s'écouler correctement.
L'humidification peut devenir irrégulière
Le revêtement peut devenir irrégulier.
Si la température est trop élevée ou si l'adhésif subit une exposition thermique excessive :
La viscosité peut changer
La stabilité du traitement peut être affectée
Le temps de résidence de l'adhésif devient plus important.
Par conséquent, la fenêtre de fonctionnement appropriée doit être établie en fonction de :
Adhésif + Machine + Substrat + Film + Vitesse de production
Tonren figure actuellement sur une liste110–140°C pour 8131et120–150°C pour 8133.
3.4 Nivellement et qualité de surface
Le laminage à grande vitesse pour meubles ne se résume pas à l'assemblage.
La surface finie peut être :
Brillant
Mat
Décoratif
Transparent
Texturé
Un mauvais nivellement de l'adhésif peut contribuer à des défauts de surface visibles, notamment sur les films réfléchissants.
Pour cette raison, les acheteurs doivent évaluer :
Adhérence initiale + Nivellement + Aspect de surface
plutôt que la seule adhésion initiale.
Tonren décrit spécifiquement le 8131 comme ayant d'excellentes propriétés de nivellement et note son aptitude à la lamination de films à haute brillance.
Quantité de revêtement 3,5
Plus de colle ne signifie pas automatiquement une meilleure adhérence initiale.
Un excès d'adhésif peut augmenter :
Consommation de matériaux
coût de production
défauts de surface
exigences de nettoyage
Évinçage potentiel
Une adhérence insuffisante peut entraîner :
Mouillage faible
Défaillance de la liaison locale
Levage de film
Adhésion irrégulière
L'objectif devrait être :
Quantité minimale de revêtement efficace + Couverture uniforme + Adhérence initiale suffisante
La quantité optimale de revêtement doit être confirmée par un essai de production réel.
3.6 Heures d'ouverture
Le temps d'ouverture doit correspondre à l'équipement et au processus de production.
Pour les lignes à grande vitesse, un adhésif doté d'une plage de fonctionnement adaptée permet au fabricant de maintenir un revêtement et un collage stables tout en évitant les retards inutiles.
Mais « plus court » n'est pas automatiquement synonyme de « meilleur ».
Le profil de temps d'ouverture correct dépend de :
Vitesse de la ligne
Type de film
Température du substrat
température d'adhérence
Conditions pressantes
Temps de contact
Par conséquent, les acheteurs devraient évaluer la durée d'ouverture conjointement à la force initiale plutôt que d'utiliser l'un ou l'autre de ces paramètres indépendamment.
4. Scénarios d'application : Dans quels cas le PUR à forte adhérence initiale est-il particulièrement utile ?
4.1 Lamination de film PET
Les films décoratifs en PET peuvent être utilisés pour les panneaux de meubles haut de gamme, les armoires, les portes et les surfaces décoratives.
En raison des caractéristiques mécaniques et des exigences d'apparence du film, un positionnement stable est important.
Un appropriécolle pour film plastique pour meublesdevrait assurer une adhérence initiale suffisante tout en maintenant une adhérence à long terme.
4.2 Lamination de film décoratif en PVC
Le PVC reste largement utilisé pour le mobilier et les panneaux décoratifs intérieurs.
Les applications peuvent inclure :
portes d'armoire
panneaux muraux
Planches de meubles
panneaux décoratifs
Composants intérieurs
Pour une production à grande vitesse, l'adhésif doit maintenir une liaison stable tandis que le panneau se déplace rapidement à travers les processus en aval.
4.3 Panneaux de meubles à finition brillante
Les surfaces très brillantes rendent les défauts de collage particulièrement faciles à repérer.
Un adhésif approprié doit présenter les caractéristiques suivantes :
Bonne humidification
Revêtement stable
Nivellement lisse
Liaison initiale fiable
Adhésion à long terme
Le Tonren 8131 est spécifiquement décrit comme ayant d'excellentes propriétés de nivellement et comme étant adapté au laminage de films à haute brillance.
4.4 Films décoratifs épais
Les films plus épais peuvent engendrer des exigences de collage différentes de celles des films décoratifs minces.
Tonren identifie la formulation 8133 comme une formulation à liaison initiale plus élevée, adaptée au laminage de films décoratifs épais.
Pour les acheteurs qui transforment des couches décoratives plus épaisses en PET, PVC ou similaires, ce type de formulation peut justifier un essai de production direct.
4.5 Lignes de lamination continue à grande vitesse
Plus la ligne fonctionne rapidement, moins on tolère une liaison initiale instable.
Si un panneau est immédiatement transféré à la découpe ou au détourage après la lamination, l'adhésif doit maintenir le film suffisamment longtemps pendant cette transition.
C'est pourquoi unAdhésif de lamination PUR pour ligne à grande vitesseL'évaluation devrait se faire en fonction de la vitesse réelle de la ligne et non uniquement par le biais de tests de liaison en laboratoire.
5. Décision d'approvisionnement : Comment une usine doit-elle comparer les adhésifs de lamination PUR ?
Une erreur fréquente lors de l'achat d'adhésifs consiste à comparer les produits uniquement en fonction de :
Prix/kg
Pour la lamination à grande vitesse, un meilleur calcul est :
Coût total de l'adhésif = Consommation d'adhésif + Gaspillage de film + Retouches + Temps d'arrêt + Nettoyage + Perte de qualité
Un prix légèrement supérieur pour l'adhésif peut néanmoins s'avérer commercialement intéressant s'il permet de prévenir les défauts de déplacement répétés du film.
Liste de contrôle des achats
Avant d'approuver un nouvel adhésif, posez-vous les questions suivantes :
1. Quelle est la force de liaison initiale ?
Demander les conditions réelles du test.
2. Quels films ont été testés ?
Les films PET, PVC, acryliques et autres peuvent avoir des exigences de collage différentes.
3. Quels substrats ont été testés ?
Pensez au MDF, aux panneaux de particules, au contreplaqué, aux panneaux mélaminés et aux autres supports utilisés dans votre usine.
4. Quelle est la température de traitement recommandée ?
Assurez-vous qu'elle corresponde aux capacités de fonctionnement de la machine.
5. Quelle est la viscosité à la température recommandée ?
Cela affecte la compatibilité des équipements de revêtement.
6. Quelle quantité de revêtement est recommandée ?
Comparer les performances et la consommation.
7. À quelle vitesse le panneau stratifié peut-il passer à l'étape suivante ?
Ceci est particulièrement important pour la production à grande vitesse.
8. À quelle résistance finale à la chaleur et à l'humidité peut-on s'attendre ?
La résistance initiale ne représente qu'une partie du système de liaison.
9. Le fournisseur peut-il fournir des échantillons ?
Les essais réels sur machine devraient précéder l'approbation en série.
10. Le fournisseur peut-il fournir une assistance technique ?
Si le rebond du film persiste, la cause première peut être liée à l'adhésif, à la tension du film, à la quantité de revêtement, à la pression, à la température ou à la vitesse de la machine.
6. Comment diagnostiquer le déplacement du film avant de changer l'adhésif
Tous les problèmes de déplacement du film ne sont pas causés par une force d'adhérence insuffisante.
Un processus de dépannage professionnel doit vérifier l'intégralité du système.
Page du film
Vérifier:
Épaisseur du film
rigidité du film
Traitement de surface
Stress interne
condition de stockage du rouleau
Côté substrat
Vérifier:
Propreté des surfaces
Platitude
Poussière
Humidité
Énergie de surface
Côté adhésif
Vérifier:
Type d'adhésif
caution initiale
Viscosité
Température
quantité de revêtement
Conditions de stockage
Côté machine
Vérifier:
Pression des rouleaux
Vitesse de la ligne
température de chauffage
Temps pressant
Transition du convoyeur
Tension du film
Côté procédé
Vérifier:
Revêtement → Stratification → Pression → Maintien initial → Transport → Découpe
Cette chaîne de diagnostic permet d'identifier si l'adhésif constitue effectivement le goulot d'étranglement.
7. Solution d'usine : Pourquoi travailler avec Foshan Tonren Adhesive Co., Ltd ?
Pour une usine de panneaux de meubles, le changement d'adhésif peut affecter l'ensemble du processus de production.
C’est pourquoi le support technique des fournisseurs est important.
Foshan Tonren Adhésif Co., Ltdpossède plus de 26 ans d'expérience dans la recherche et le développement, la fabrication et le service commercial des adhésifs.
L'entreprise propose des solutions adhésives fonctionnelles pour le travail du bois et la fabrication de meubles, notamment :
Adhésif pour chants
Colle à envelopper
Colle de stratification
Colle de stratification 3D
Colle à bois solide
Adhésif PUR
La gamme de colles de lamination PUR à forte adhérence initiale de Tonren est conçue pour les applications de lamination à plat où une forte adhérence initiale et une adhérence finale fiable sont importantes.
Les informations publiées sur le produit indiquent également que l'adhésif offre une résistance à l'eau, aux solvants et à la chaleur et peut être utilisé pour les films PVC brillants, l'acrylique, le PET transparent et d'autres matériaux de surface.
Pour les acheteurs, cela signifie que l'évaluation peut se concentrer sur les besoins réels de production plutôt que sur la sélection d'un adhésif PUR générique dans un catalogue.
8. Approche de Tonren pour une liaison initiale élevée : maintenir d’abord, puis durcir.
L'objectif principal de la production n'est pas simplement de faire en sorte que l'adhésif atteigne sa résistance finale le plus rapidement possible.
Le processus doit se dérouler en deux étapes.
Étape 1 : Positionnement immédiat
Après le contact du film avec le substrat recouvert d'adhésif, l'adhésif doit développer une liaison initiale suffisante pour contribuer à résister :
Rebond du film
Décalage de film
Vibrations du convoyeur
Manutention
Mouvement de coupe
Étape 2 : Développement des obligations à long terme
Le système PUR poursuit ensuite le développement de ses performances d'adhérence finales.
Le stratifié fini doit conserver une adhérence fiable dans les conditions prévues :
Température
Humidité
Exposition à l'eau
Vieillissement
Conditions de service
Cet équilibre est particulièrement important pour les panneaux de meubles qui doivent subir de multiples traitements peu après la stratification.
9. Comment une usine doit-elle tester la colle de stratification PUR à haute adhérence initiale ?
Un test simple peut être conçu en fonction du problème de production réel.
Test 1 — Essai de production standard
Appliquez le nouvel adhésif sur la machine existante en utilisant la procédure normale :
Vitesse de la ligne
Température
quantité de revêtement
Pression
Film
Substrat
Test 2 — Stabilité immédiate de la position
Vérifiez le film plastifié immédiatement après :
Transport
Tournant
Garniture
Coupe
Notez si le film se déplace par rapport au substrat.
Test 3 — Observation du rebond
Observez si les bords ou les coins du film tentent de reprendre leur forme initiale après pression.
Test 4 — Inspection visuelle
Vérifier:
rugosité de surface
Rides
Bulles
Visibilité de la ligne de colle
Alignement du film
Test 5 — Évaluation finale des obligations
Après un durcissement suffisant, évaluer :
Comportement de pelage
Adhésion
résistance à la chaleur
Résistance à l'humidité
Autres exigences spécifiques à l'application
Cela permet d'obtenir un résultat d'achat beaucoup plus utile que de simplement tester si deux matériaux peuvent être collés ensemble.
10. Une forte adhérence initiale ne signifie pas « plus de colle ».
Une idée fausse courante est que l'on peut obtenir une meilleure adhérence initiale simplement en augmentant la consommation d'adhésif.
Il ne s'agit pas d'une stratégie de production fiable.
Si la quantité de revêtement est excessive, l'usine peut rencontrer les problèmes suivants :
Coûts d'adhésif plus élevés
Revêtement irrégulier
Presser
contamination de surface
Des intervalles de nettoyage plus longs
L'objectif d'un adhésif de stratification haute performance est d'obtenir une adhérence suffisante avec une quantité d'application contrôlée.
Par conséquent, l'objectif d'optimisation correct est :
Formulation de l'adhésif + Quantité de revêtement + Température + Pression + Vitesse de la ligne
pas simplement :
Plus de colle = meilleure adhérence
11. FAQ : Colle de stratification PUR à forte adhérence initiale
Une colle de lamination PUR à forte adhérence initiale peut-elle empêcher le déplacement d'un film PET ?
Cela peut contribuer à réduire le déplacement du film lorsque l'adhérence initiale est insuffisante. Toutefois, la tension du film, l'état du substrat, la quantité de revêtement, la pression, la vitesse de la machine et d'autres variables du procédé doivent également être maîtrisées.
Pourquoi un film PET ou PVC reprend-il sa forme initiale après la lamination ?
Les causes possibles incluent les contraintes internes du film, une adhérence initiale insuffisante, une viscosité d'adhésif inadaptée, un revêtement insuffisant, une pression inadéquate ou une vitesse de ligne excessive. Un diagnostic complet du processus est recommandé avant de changer d'adhésif.
Une forte adhérence initiale est-elle plus importante que la résistance finale de la liaison ?
Pour le laminage à grande vitesse, les deux facteurs sont importants. La résistance initiale contribue à stabiliser le film lors des premières étapes de traitement, tandis que la résistance finale de l'adhérence détermine les performances à long terme après polymérisation.
Cet adhésif peut-il être utilisé pour un film PVC ?
Les informations produit publiées par Tonren mentionnent le film PVC brillant parmi ses matériaux d'application. Avant tout achat en grande quantité, il convient de vérifier la compatibilité réelle avec le film PVC, le support, la machine et les conditions de traitement spécifiques.
Est-ce adapté au laminage de films PET ?
Tonren mentionne le PET transparent parmi les matériaux d'application de sa colle de lamination PUR à haute adhérence initiale. Il est toutefois recommandé de tester le film PET spécifique, car le traitement de surface et la structure du film peuvent influencer l'adhérence.
Quelle est la différence entre Tonren 8131 et 8133 ?
D'après les informations produit publiées par Tonren, le produit 8131 est un produit universel doté d'excellentes propriétés de nivellement et particulièrement adapté au laminage de films brillants, tandis que le produit 8133 offre une meilleure adhérence initiale et convient au laminage de films décoratifs plus épais. Leurs plages de viscosité et de température d'utilisation diffèrent également.
Puis-je tester l'adhésif avant de passer une commande en gros ?
Oui.Foshan Tonren Adhésif Co., LtdIl est indiqué que des échantillons gratuits sont disponibles pour les tests. Idéalement, ces tests devraient être effectués dans les conditions réelles de production, incluant le film, le substrat et la machine utilisés par l'acheteur.
12. Chemin de conversion : du problème de décalage de film à la vérification d'échantillons
Pour une usine de fabrication de panneaux stratifiés, le processus d'approvisionnement le plus efficace est :
Identifier le problème de décalage de film
↓
Vérifier l'état du film, du substrat et de la machine
↓
Choisissez une colle de stratification PUR à forte adhérence initiale.
↓
Consulter la fiche technique / la fiche de données de sécurité / les recommandations d'application
↓
Demande d'échantillon
↓
Effectuer un essai sur la ligne de plastification réelle
↓
Mesurer la stabilité de la position initiale du film
↓
Évaluer l'adhérence finale après durcissement
↓
Comparer les retouches, les déchets et la stabilité de la production
↓
Agrément du fournisseur pour la production en série
Cette approche permet aux acheteurs de prendre une décision basée sur des preuves de production plutôt que sur des arguments marketing.
13. Conclusion : Pour la lamination à grande vitesse, l'adhérence initiale est un paramètre de production.
Une ligne de lamination de meubles à grande vitesse ne peut pas se permettre de considérer le positionnement du film comme un problème mineur.
Lorsque le film PET ou PVC se déplace ou reprend sa forme initiale avant l'étape de traitement suivante, le résultat peut être le suivant :
Mauvais alignement → Défauts de coupe → Retouches → Gaspillage de matériaux → Temps d'arrêt
L'adhésif doit donc faire plus que simplement assurer une forte liaison finale.
Il doit fournir suffisammentforce de liaison initialeau moment où le film est le plus vulnérable au mouvement.
C'est la valeur fondamentale deColle de stratification PUR à forte adhérence initiale.
Pour les fabricants de panneaux de meubles exploitant des lignes de lamination à plat à grande vitesse,Adhésif de lamination PUR pour ligne à grande vitesseL'évaluation doit prendre en compte la vitesse réelle de la ligne, le type de film, le substrat, la quantité de revêtement, la température de fonctionnement, les conditions de pressage et le temps de traitement en aval.
Foshan Tonren Adhésif Co., Ltd propose une colle de lamination PUR à adhérence initiale élevée pour des applications telles que le film PVC brillant, l'acrylique, le PET transparent et d'autres matériaux de surface, avec des options de produits conçues autour de différentes exigences de nivellement et d'adhérence initiale.
Si votre chaîne de production rencontre des problèmesDéplacement, rebond, mouvement des bords, défauts de découpe ou retouches répétées du film PET/PVC après lamination, contactFoshan Tonren Adhésif Co., Ltdet demandez un échantillon de vos matériaux de production.
Veuillez indiquer à Tonren le type de film, le substrat, la vitesse de la machine, l'adhésif actuel, la température de fonctionnement et le principal problème de collage. Un essai de production permettra de déterminer si une colle de lamination PUR à haute adhérence initiale convient à votre ligne de production.